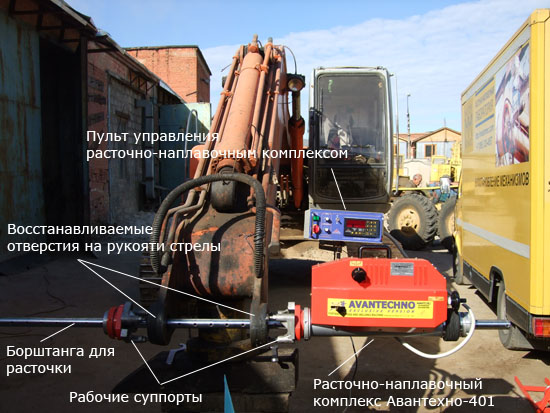
Das betroffene Bauteil wird nur so weit demontiert, wie es für den Zugang zur verschlissenen Bohrung oder Fläche erforderlich ist. Dieses Vorgehen ist ein Grundprinzip der AVANTECHNO-Technologie: Große und komplexe Baugruppen müssen nicht vollständig zerlegt werden.
Bei vielen Anwendungen können benachbarte hydraulische, pneumatische und mechanische Verbindungen eingebaut bleiben. Dadurch werden Vorbereitungszeit und zusätzliche Eingriffe an der Maschine reduziert.
Ziel ist es, den Bearbeitungsbereich zugänglich zu machen und die übrige Baugruppe weitgehend unverändert zu lassen. So kann die Instandsetzung direkt am eingebauten Bauteil erfolgen.
Schritt 2 – Ausrichten und Zentrieren
Am Bauteil wird eine Ausricht- und Zentriervorrichtung montiert, mit der die Bohrstange exakt zur wiederherzustellenden Geometrie positioniert wird.
Je nach Bauteil wird die Vorrichtung an einer oder beiden Seiten der Bohrung angebracht. Bei der gemeinsamen Bearbeitung mehrerer koaxialer Bohrungen können die entsprechenden Außenpositionen genutzt werden.
Die Vorrichtung ermöglicht eine mehrachsige Einstellung der Bohrstange. Als Bezug dienen in der Regel die am wenigsten verschlissene Bohrung oder andere funktionale Bezugsflächen.
Die Ausrichtung wird vor Beginn der Bearbeitung mit Präzisionsmessmitteln geprüft. Sie ist entscheidend für die geometrische Genauigkeit der gesamten Instandsetzung.
Schritt 3 – Aufbauen und Vorbearbeiten
Die Stützlager werden auf der ausgerichteten Bohrstange angebracht und präzise eingestellt. Nach dem endgültigen Ausrichten und Befestigen kann die Zentriervorrichtung entfernt werden.
Die Maschine wird an einem der Stützlager montiert. Es entsteht ein steifer und stabiler Aufbau, bei dem das Maschinengewicht die Bearbeitungsgenauigkeit nicht beeinträchtigt.
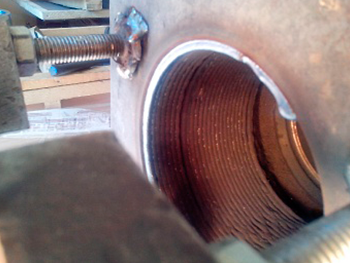
Nach dem Einsetzen des Drehmeißels in die Bohrstange wird die Bohrung vorbearbeitet, um Ovalität, Verformungen und verschlissene Oberflächen zu beseitigen oder den erforderlichen Durchmesser vorzubereiten.
Damit wird die Grundgeometrie wiederhergestellt und die Oberfläche für den anschließenden Materialaufbau vorbereitet.
Schritt 4 – Automatisiertes Auftragschweißen
Für den Materialaufbau wird die Bohrstange durch eine Schweißwelle mit Schweißkopf ersetzt, die mit einem MIG/MAG-Schweißgerät verbunden wird.
Beim automatisierten Auftragschweißen steuert das System die Drehbewegung und den Vorschub des Schweißkopfs und trägt die benötigten Schweißlagen auf die verschlissene Fläche auf.
Üblicherweise wird ein Schutzgasgemisch aus 80 % Argon und 20 % CO₂ verwendet, um einen stabilen Schweißprozess und gleichmäßigen Materialauftrag zu erreichen.
Die aufgetragene Schicht erreicht abhängig von den Schweißbedingungen, insbesondere Strom und Gasgemisch, eine Härte von etwa 25–30 HRC.
Dieser Schritt stellt das benötigte Materialvolumen wieder her und schafft die Grundlage für die anschließende präzise Endbearbeitung.
Schritt 5 – Fertigbearbeiten und Prüfen
Nach dem Auftragschweißen wird die Bohrstange wieder eingesetzt.
Auf einen ersten Bearbeitungsgang folgt die genaue Messung des erreichten Durchmessers. Mit einem digitalen Einstellgerät wird der Drehmeißel auf das erforderliche Endmaß eingestellt.
Die anschließende Fertigbearbeitung bringt die Bohrung mit hoher geometrischer Genauigkeit auf das Nennmaß.
Nach Abschluss der Bearbeitung wird das System demontiert und der Arbeitsbereich von Schweiß- und Bearbeitungsrückständen gereinigt.
Das Bauteil ist danach bereit für die abschließende Prüfung und die Wiederinbetriebnahme.
Schritt 1
Für den Zugang zur wiederherzustellenden Bohrung wird nur der betroffene Bereich teilweise demontiert.
Schritt 2
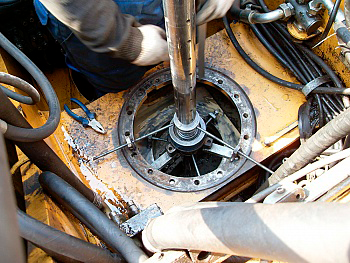
Im nächsten Schritt wird die Zentriervorrichtung durch Anschweißen oder eine andere geeignete Methode befestigt. Je nach Geometrie liegt sie an beiden Seiten der Bohrung oder außerhalb mehrerer gemeinsam zu bearbeitender koaxialer Bohrungen.
Die Vorrichtung ermöglicht die Einstellung der durchgehenden Bohrstange in drei Achsen. Die Ausrichtung erfolgt mit geeigneten Messmitteln anhand der am wenigsten verschlissenen Bohrung oder anderer Bezugsflächen.
Schritt 3
Die Stützlager werden auf der ausgerichteten Bohrstange positioniert. Nach dem Feineinstellen der Schrauben und Befestigungen werden sie am Bauteil angeschweißt. Anschließend wird die Zentriervorrichtung entfernt.
Die Maschine wird fest an einem Stützlager montiert. Ihr Gewicht beeinträchtigt die Genauigkeit der Bearbeitung nicht.
Nach dem Einsetzen des Drehmeißels wird die Bohrung ausgedreht, bis die Ovalität beseitigt oder der erforderliche Durchmesser erreicht ist.
Schritt 4
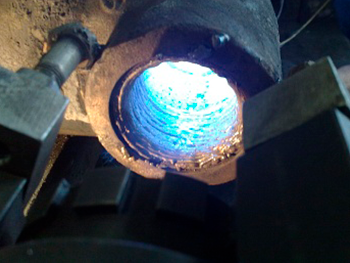
Zum Auftragschweißen wird die Bohrstange durch eine elektrisch isolierende Schweißwelle mit Schweißkopf ersetzt. Die Verbindung zum MIG/MAG-Schweißgerät erfolgt über ein spezielles Kabel.
Das Schutzgasgemisch besteht aus 80 % Argon und 20 % CO₂. Es wird über einen Druckminderer oder mithilfe eines Gasmischers aus getrennten Argon- und CO₂-Flaschen zugeführt.
Das System steuert Drehbewegung und Vorschub des Schweißkopfs, während das Schweißgerät die erforderlichen Materiallagen aufträgt. Die Härte der aufgeschweißten Fläche beträgt abhängig von Schweißstrom und Gasgemisch etwa 25–30 HRC.
Schritt 5
Nach dem Auftragschweißen wird die Schweißwelle entfernt und die Bohrstange wieder eingesetzt. Nach der Vorbearbeitung wird der Ist-Durchmesser gemessen und der Drehmeißel mit einem digitalen Einstellgerät auf das gewünschte Maß eingestellt.
Danach wird die Bohrung fertigbearbeitet. Nach der Kontrollmessung wird die Maschine demontiert und das Bauteil von Schweißrückständen gereinigt.
Die Standardausstattung umfasst die Ausrüstung für diese Arbeitsschritte mit Ausnahme des Schweißgeräts und der Schutzgasversorgung mit Flaschen, Gasmischer und Druckminderer. Die Eignung des MIG/MAG-Schweißgeräts ist anhand der Betriebsanleitung und der konkreten Konfiguration zu prüfen.
VORTEILE
UNSERER TECHNOLOGIE
UND MASCHINEN
1. BIS ZU 90 % ZEIT- UND KOSTENERSPARNIS
Deutlich weniger Arbeits-, Material- und Kostenaufwand bei Reparatur und Instandsetzung:
Die vollständige Demontage großer Baugruppen und ihr Transport in eine Werkstatt entfallen in vielen Fällen. Die bei schweren Maschinen oft erheblichen Transportkosten werden reduziert oder vermieden.
Kürzere Reparaturzeiten und geringere Maschinenstillstände
Weniger gebundenes Instandhaltungspersonal und bessere Einsatzplanung
2. EINFACHE BEDIENUNG UND BETREUUNG
Schulung in der Bedienung des Systems und moderner Instandsetzungstechnik
Schnelle Versorgung mit Ersatzteilen und Verbrauchsmaterialien
Technische Beratung und Unterstützung
3. ZUVERLÄSSIGER BETRIEB
Fertigung in der Europäischen Union
24 Monate Garantie
Stabile Betriebsparameter
Für anspruchsvolle Einsatzbedingungen geeignet
BIS ZU 90 % ZEIT- UND KOSTENERSPARNIS
Deutlich weniger Arbeits-, Material- und Kostenaufwand bei Reparatur und Instandsetzung:
Die vollständige Demontage großer Baugruppen und ihr Transport in eine Werkstatt entfallen in vielen Fällen. Die bei schweren Maschinen oft erheblichen Transportkosten werden reduziert oder vermieden.
Kürzere Reparaturzeiten und geringere Maschinenstillstände
Weniger gebundenes Instandhaltungspersonal und bessere Einsatzplanung
EINFACHE BEDIENUNG UND BETREUUNG
Schulung in der Bedienung des Systems und moderner Instandsetzungstechnik
Schnelle Versorgung mit Ersatzteilen und Verbrauchsmaterialien
Technische Beratung und Unterstützung
ZUVERLÄSSIGER BETRIEB
Fertigung in der Europäischen Union
24 Monate Garantie
Stabile Betriebsparameter
Für anspruchsvolle Einsatzbedingungen geeignet
VORTEILE
UNSERER TECHNOLOGIE
UND MASCHINEN
GERINGERE STILLSTANDS- UND REPARATURKOSTEN
Vollständige Demontage und Transport schwerer Bauteile können entfallen
Kürzere Stillstandszeiten bei der Instandsetzung wichtiger Baugruppen
Geringerer Logistikaufwand und niedrigere Gesamtkosten der Instandsetzung
INSTANDSETZUNG VOR ORT
Die Bearbeitung erfolgt direkt am eingebauten Bauteil
Benachbarte hydraulische, pneumatische und mechanische Systeme können an Ort und Stelle bleiben
Große Baugruppen lassen sich ohne Transport in eine Werkstatt instand setzen
ABGESTIMMTER PROZESS UND ZUVERLÄSSIGKEIT
Ausrichten, Ausspindeln und Auftragschweißen mit einem System
Reproduzierbare Prozessparameter unterstützen eine gleichbleibende Reparaturqualität
Entwicklung und Fertigung in der Europäischen Union; 24 Monate Garantie