КОМПЛЕКСНЫЕ
ЛИНИИ ФАСОВКИ И УПАКОВКИ

Линии фасовки и упаковки порошковых красок на базе AVANTECHNO F-Series.

Автоматическое формирование коробки и установка полиэтиленового вкладыша, фасовка, взвешивание и окончательное заклеивание коробки объединяются в единый упаковочный процесс.

AVANTECHNO объединяет собственные фасовочные машины с оборудованием специализированных производителей, конвейерами и средствами сопряжения, необходимыми для согласованной компоновки.

ОТ КАРТОННОЙ ЗАГОТОВКИ
ДО ЗАКЛЕЕННОЙ КОРОБКИ

Три машинных этапа — от подготовки коробки до окончательного заклеивания.

01АВТОМАТИЧЕСКИ
Автоматический формирователь коробок с устройством установки полиэтиленового вкладыша

Подготовка коробки

Формирование коробки, изготовление вкладыша из рулонной плёнки и его установка.
02F-SERIES
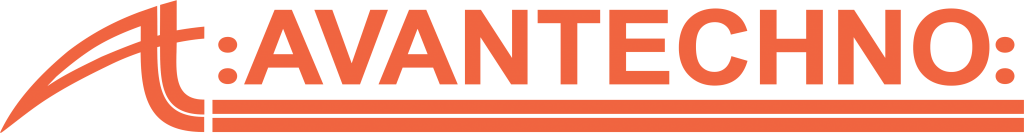
Фасовочно-весовая машина AVANTECHNO F31

Фасовка и контроль массы

Наполнение до заданной массы и последующая проверка на независимых контрольных весах.

03АВТОМАТИЧЕСКИ
Автоматический заклейщик коробок

Закрытие и заклеивание коробки

Закрытие верхних клапанов и заклеивание лентой. Коробка готова к дальнейшему перемещению.

Пример организации процесса. Оборудование, соединительные конвейеры и доступ оператора определяются для каждого проекта.
F-SERIES
В ОСНОВЕ ЛИНИИ

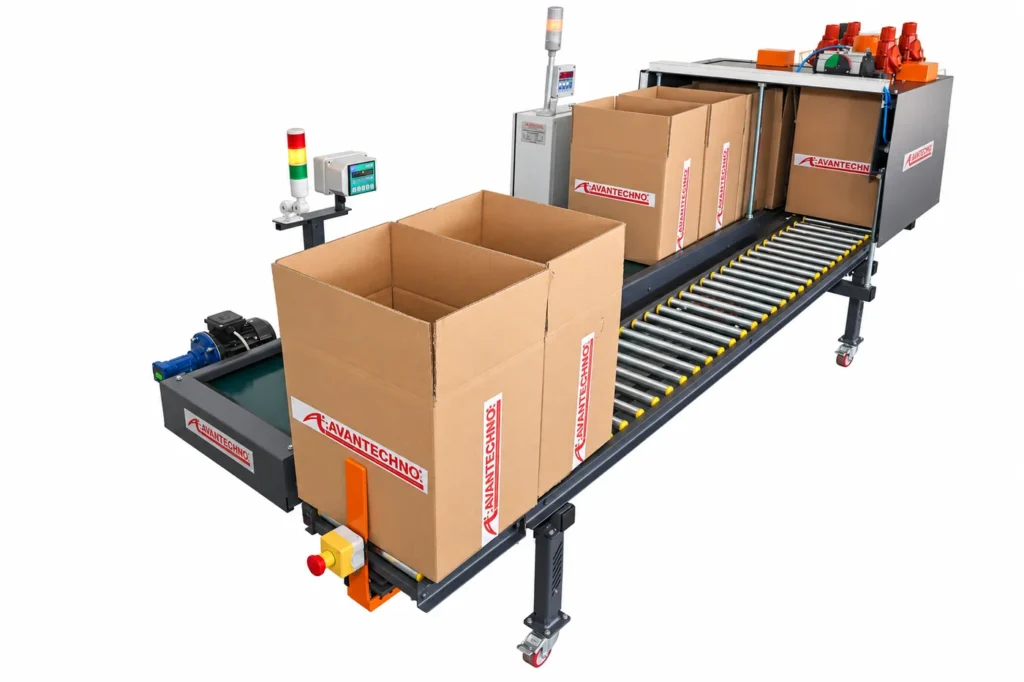
AVANTECHNO F21 / F31 принимает подготовленные коробки, устанавливает каждую под дозирующим клапаном и наполняет до заданной массы.

При достижении заданного значения клапан закрывается. Коробка перемещается на рольганг, а следующая занимает позицию наполнения.

Независимые контрольные весы показывают оператору итоговую массу; световая индикация сообщает, находится ли она ниже допуска, в его пределах или выше. Необходимая корректировка выполняется до закрытия полиэтиленового вкладыша.

АВТОМАТИЧЕСКАЯ
ПОДГОТОВКА КОРОБОК

Формирователь коробок с устройством установки полиэтиленового вкладыша превращает плоские заготовки из гофрокартона и рулонную плёнку в коробки, готовые к наполнению.

В представленной конфигурации MTW-TK50 формирует коробку и изготавливает вкладыш, сваривая и отрезая полиэтиленовую плёнку от рулона. Готовый вкладыш устанавливается в сформированную коробку.

Две подготовительные операции в одной машине

Формирование коробки и установка вкладыша выполняются в едином автоматическом цикле. Рулонная плёнка позволяет обойтись без отдельной подачи заранее изготовленных полиэтиленовых пакетов.

MTW-TK50 — автоматический формирователь коробок с устройством установки полиэтиленового вкладыша

РАБОЧЕЕ МЕСТО
ОПЕРАТОРА

Проверить массу. Закрыть вкладыш.

После наполнения оператор проверяет итоговую массу, при необходимости корректирует количество продукта и вручную закрывает полиэтиленовый вкладыш.

Соединительный конвейер предусматривает место для этой операции перед автоматическим заклейщиком коробок. Рабочая высота, доступ и пространство для перемещения коробки учитываются при компоновке линии.

Автоматический заклейщик коробок с ограждённой зоной закрытия клапанов и нанесения ленты

ЗАКРЫТИЕ И
ЗАКЛЕИВАНИЕ КОРОБОК

После закрытия внутреннего вкладыша наполненная коробка поступает в автоматический заклейщик. Машина складывает верхние клапаны и заклеивает коробку клейкой лентой.

Настройка под формат коробки выполняется перед началом производства. Затем машина автоматически обрабатывает коробки одинаковых размеров.

В представленной конфигурации SM11 используются боковые приводные ремни и сменные заклеивающие узлы для ленты шириной 50 или 75 мм. В зависимости от упаковочного процесса выбирается заклеивание только сверху либо сверху и снизу.

ЕДИНАЯ ЛИНИЯ
ПОД ВАШЕ ПРОИЗВОДСТВО

Конвейеры и рабочие высоты

Соединительные участки конвейеров подбираются с учётом расстояний между машинами, высот передачи коробок и рабочего места оператора для закрытия вкладыша.

Компоновка и доступ оператора

Расположение машин, движение коробок и доступ для загрузки, регулировки и обслуживания рассматриваются совместно с учётом доступной производственной площади.

Подключения и сопряжение

Требования к электропитанию, сжатому воздуху, подаче порошка и подключению аспирации уточняются для выбранного оборудования и площадки.

ПРИМЕР
КОНФИГУРАЦИИ ЛИНИИ

Пример сочетания оборудования для коробки 400 × 300 × 400 мм с полиэтиленовым вкладышем. Оборудование и настройки согласуются с учётом упаковки и организации производства.

ЭтапПример оборудованияНазначениеОсновные параметры
Подготовка коробокMTW-TK50Автоматическое формирование коробки и установка полиэтиленового вкладышаРазмер коробки: 300 × 400 × 400 мм
Полиэтиленовая плёнка: 30–100 мкм
Фасовка и взвешиваниеAVANTECHNO F21 / F31Весовая фасовка и независимое контрольное взвешиваниеКоробка: 400 × 300 × 400 мм
Максимальная масса наполненной коробки: 50 кг
Заклеивание коробокSM11Автоматическое закрытие верхних клапанов и заклеивание лентойМаксимальная масса коробки: 32 кг
Ширина ленты: 50 / 75 мм

Максимальная масса наполненной коробки для всей линии определяется выбранным оборудованием последующих этапов. В этой конфигурации заклейщик рассчитан на коробки массой до 32 кг.

ОБОРУДОВАНИЕ
И ИНТЕГРАЦИЯ

Проект объединяет машину подготовки коробок, фасовочно-весовое оборудование AVANTECHNO, заклейщик коробок, согласованные конвейерные участки и средства сопряжения линии.

Упаковочный процесс охватывает все операции от плоской картонной заготовки до выхода заклеенной коробки для дальнейшего перемещения или укладки на палету.

МОНТАЖ
И ПУСКОНАЛАДКА

В проект могут входить монтаж на площадке заказчика, пусконаладка и обучение операторов.

Объём работ определяется итоговой конфигурацией и условиями площадки. Необходимые инженерные коммуникации и подключения согласуются до начала пусконаладки.

Контакты

AVANTECHNO LTD («АВАНТЕХНО» ООД)

Европейский номер НДС (VAT): BG207775020

Адрес: Болгария, г. Сливен 8800
ул. Керамика, д. 1

+359 44 590 733

info@avantechno.eu 

www.avantechno.eu 


    ©2022 Avantechno | Авангардные технологии для Вашего успеха